潜水泵拆检现场:附着物、螺栓与电缆的检查要点
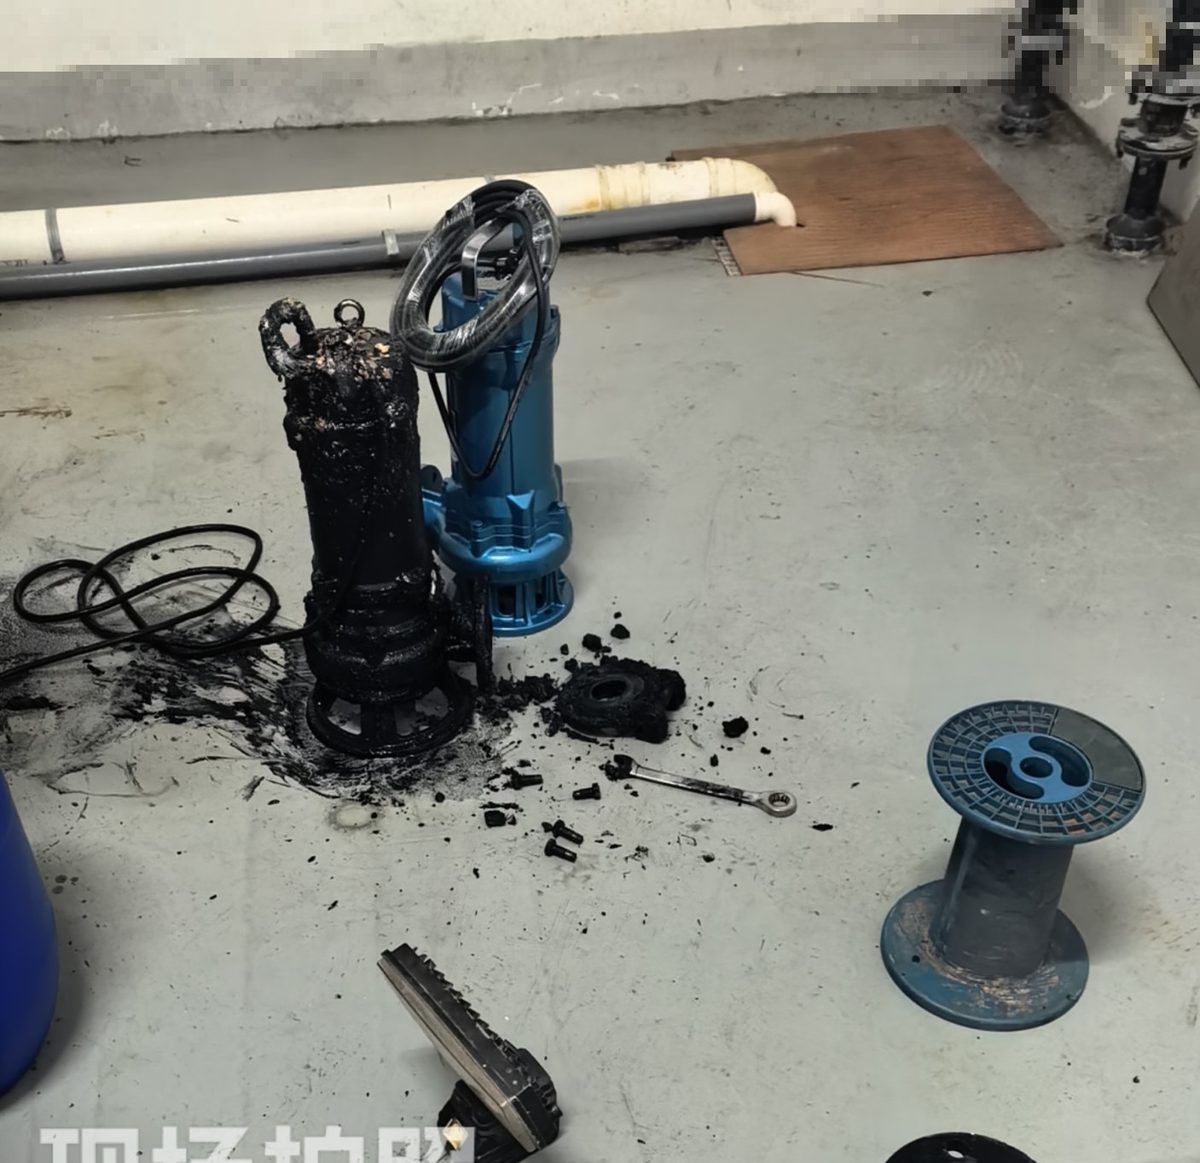
潜水泵拆检时,先看泵体附着物厚度与分布、底座螺栓的锈蚀与松动状态、电缆护套有无破损和盘绕受力,这三处是判断能否继续回装的第一道关口。快速判断办法:黑色附着物大面积包裹泵体且地面有污染痕迹,说明介质渗漏或长期水下沉积;螺栓散落、扳手随地放置,说明拆卸记录不完整;电缆盘绕散地、接头未做保护,回装前必须做绝缘检查。处理原则是先取证记录、再清洗检查、再逐项判定更换或复用,最后按装配规范回装并空载点动确认转向与振动,未拍到的铭牌参数与管路连接不得作为判断依据,须现场补查。
怎么判断:从三处看得见的地方入手
拆检现场第一件事不是动手拆,是先把状态拍下来。泵体、螺栓、电缆这三处,对应的是三条独立的判断线。
泵体附着物。现场实拍中一台黑色立式泵表面被大量黑色附着物包裹,周边地面也有污染痕迹。看附着物要分三层:一是覆盖面积,是局部点状还是整圈包裹;二是厚度与硬度,用螺丝刀轻刮,能成片剥落的是软质沉积,刮不动、呈硬壳状的多半是结垢或介质固化;三是分布位置,如果集中在泵体下半部和底座接缝处,要重点怀疑密封面或底座连接处渗漏,附着物是渗漏介质与水中杂质混合沉积的结果。判断依据是清理后金属表面是否露出原色、有无麻点或锈坑,一旦露出的本体出现凹坑,这台泵的泵体就要单独评估。
螺栓。画面里底座处可见螺栓连接,地面同时散落着螺栓和圆形部件。这里的关键不是螺栓本身好坏,而是"拆下来的东西有没有归位记录"。现场处置要建立一个简单规则:每拆一组螺栓,用记号笔在泵体和对应位置上编号,拆下的螺栓按组放在专用料盒里,不落地。落地螺栓必须重新判定——螺纹有没有磕伤、有没有被踩弯、垫片是不是原配。判断依据:螺栓拧入时手感应顺畅、无卡滞,拧到位后露出螺纹不少于2~3扣(按厂家装配要求执行,现场无资料时以能完整压紧垫片、不顶死为准)。扳手直接放在地面作业面上,属于典型的工具管理疏漏,拆检前应铺胶垫、工具上盘。
电缆。画面中电缆与泵体连接,且盘绕散落在地面。潜水泵电缆最怕两件事:一是护套被踩踏、碾压或被泵体压伤,二是电缆入口处的密封件在拆装中被拉脱。判断依据看三点:护套表面有无压痕、发白、开裂;电缆根部(进泵体处)有没有被拉扯出的位移痕迹;用绝缘电阻表测量相对相、相对地绝缘,数值按设备说明书或现场电气规程执行,达不到要求不得送电。注意,绝缘测试必须在电缆脱离电源、充分放电后进行。素材未拍到接线盒内部,此处不做判断,须现场打开接线盒补查。
原因排查:按顺序走,不跳步
排查顺序建议固定为:附着物来源 → 连接件状态 → 电缆与电气 → 泵本体拆检。顺序颠倒容易在没查清渗漏来源的情况下就把泵装回去,问题会复发。
第一步,查附着物来源。 附着物不会凭空出现。先看泵体与底座结合面、密封压盖、电缆入口这三处有没有渗漏痕迹,再看现场地面污染分布是否与泵体位置对应。如果附着物是含固体颗粒的沉积物,要追查介质成分和含砂情况;如果是硬质结壳,要追查介质是否易结晶或结垢。此步不做结论,只做记录,为后续清洗方案和是否更换密封件提供依据。素材中未拍到进出水管路连接,管路侧的渗漏与沉积情况必须现场另查。
第二步,查连接件与紧固状态。 地面散落的圆形部件和螺栓要逐一与泵体图对照,确认属于哪一部位、有无缺失。底座螺栓要检查孔位有无拉长变形、螺纹孔有无滑牙。潜水泵底座螺栓长期浸水,锈蚀导致的预紧力损失很常见,判断依据是复紧时螺栓是否还能继续转动、有无明显扭矩差异。
第三步,查电缆与电气。 除了绝缘电阻,还要检查电缆护套与泵体的密封连接是否完好、电缆长度是否够用(避免回装时被拉紧)。电缆盘绕半径不能过小,长期小半径弯折会使护套疲劳开裂。接线盒内部、电源侧保护配置,素材未拍到,须现场补查后单独记录。
第四步,泵本体拆检。 拆开泵体后检查叶轮、口环、密封面。这里要特别注意:潜水泵若长期在偏离设计工况下运行,叶轮入口可能出现剥蚀麻点,这类损伤与气蚀有关,表现为叶轮进口附近的蜂窝状麻点乃至穿孔,同时泵内会有断续爆裂声、流量扬程下降。判别时可参照汽蚀余量的核算口径,有效汽蚀余量应高于必需汽蚀余量并留安全裕量,按 GB/T 16907 的规定,NPSHa 应比 NPSHr 大 10% 且裕量不小于 0.5 m,达不到就要从安装高度、吸入管路阻力、介质温度、入口滤网堵塞、是否大流量运行这几个方向逐条排。
另外,泵轴与转子也要查。断轴类故障发生断裂前通常会有征兆:轴承出现非正常失效、机组振动幅度增大、轴产生窜动,并伴随异常噪音。拆检时可用百分表测轴直线度,TIR 应控制在 0.0254~0.0508 mm 范围内;检查叶轮与转子的动平衡状态、联轴器对中情况、键与键槽的配合磨损。潜水泵多为立式连接,对中与轴向定位同样不能放过。
怎么处置:清洗、判定、回装三段走
清洗。 先干式清除松散附着物,避免用水直接冲洗把污染物带进泵腔和轴承部位。硬质结垢用刮刀、铜刷处理,禁止用錾子硬凿伤及本体。清洗后立即检查金属表面,出现麻点、锈坑、壁厚减薄的部位标记出来单独评估。清洗废液和刮下的附着物按现场环保要求收集,不随地面冲入排水沟。
判定与修复。 螺栓按组判定:螺纹损伤、锈蚀严重、垫片压溃的一律更换,不混用不同规格。电缆护套轻微压痕可做绝缘处理并加装保护套,出现开裂、根部拉脱的必须更换电缆或重做密封。泵体密封件、O 形圈属于一次性件,拆开即换。叶轮入口剥蚀较浅的可以修磨平滑后继续使用,剥蚀严重、穿孔或壁厚不足的更换。泵轴直线度超差、键槽磨损超限的,更换新轴并重新做转子动平衡;重新装配完毕,必须通过手动盘车来确认不存在卡涩。
若泵体过流部位存在材料流失型损伤,可参考冷焊类修复工艺:先清除残留介质,用氧乙炔清除杂质并加热,打磨或喷砂至表面粗糙度 Ra 不小于 5 μm,用 99.7% 无水乙醇彻底清洗,再涂底涂增强粘结、分次刮压主体耐磨材料保证密实无气泡,常温固化 24 h 或 80℃×3 h 加速固化,最后按原设计尺寸恢复通道几何形状。非旋转部件修复后无需做动平衡,涉及叶轮等旋转部件必须按标准校验。加热除杂涉及明火,须落实防火防爆措施;打磨喷砂做好个体防护;固化温度要控制,常规耐温 -40℃ 至 250℃,超过 250℃ 的工况须选专用耐高温系列。
回装与验收。 回装前确认三件事:附着物已清净且本体无新增损伤、所有紧固件按组归位且规格正确、电缆绝缘测试合格且护套完好。回装时按对角顺序分次拧紧底座螺栓,垫片不得偏斜。电缆固定后不得处于拉紧状态,盘绕半径留足。验收标准:手动盘车顺畅无卡涩;点动确认转向正确;空载运行振动、噪音无异常;绝缘电阻满足设备要求;各结合面在运行观察期内无渗漏。电气作业前必须停机断电并执行锁牌程序,涉及皮带或发动机驱动时防护罩必须完好。
素材未拍到的铭牌参数、管路连接、接线盒内部、运行状态和人员防护,现场必须逐项补查并记录,缺一项就不具备完整判定条件。拆检记录、照片、更换件清单随设备档案一并留存,下次拆检才有对比基准。
现场容易踩的三个坑
一是把附着物当"正常脏污"直接冲掉就装回去。附着物是渗漏和介质问题的证据,清掉之前先记录位置和形态,否则下次还会在同一个地方出问题。
二是螺栓落地混堆。潜水泵底座螺栓规格相近但长度、强度等级可能不同,混装后拧不到位或顶死,都会导致底座受力不均。拆一组、装一盒、编一个号,是最省事的办法。
三是电缆测了绝缘就认为电气没问题。护套完好、根部密封可靠、电缆长度有余量,这三条与绝缘数值同等重要,缺一条都可能在回装运行后出故障。