槽体积液与支撑件结壳:泄漏点的现场判断路径
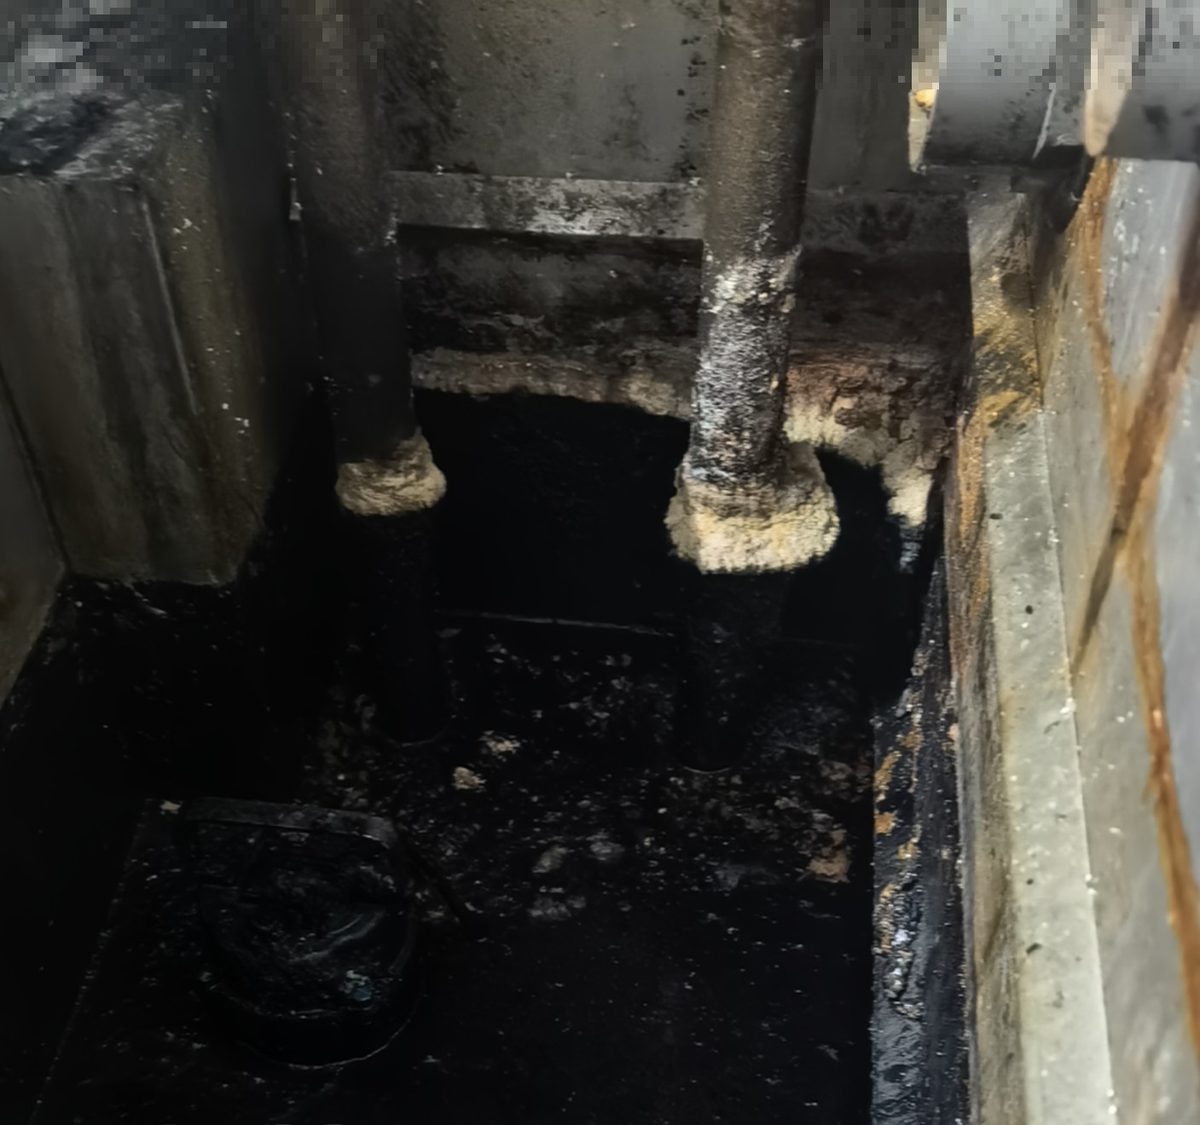
现场看到槽底积存黑色液体、支撑件底部挂着厚重浅色结壳、槽壁有褐色流挂,先别急着拆。按“积液看量、结壳看高、流挂看侧”三步锁定泄漏方向,再沿动密封和静密封两条线逐项排除。机械密封重点看压盖滴漏是否超过每分钟数滴、密封腔温度与冲洗管路;法兰重点看螺栓预紧是否均匀、垫片与密封面状态。确认漏点后停机断电泄压排空,按密封类型更换或调整,复检以泄漏量回到允许范围、结壳清除后不再复现为准。
三处痕迹先读一遍:积液、结壳、流挂
照片里能直接读到的现象有三类,判断顺序也按这三类走。
第一看槽底积液。黑色液体在槽底成片积存,还散落碎屑,说明泄漏不是偶发的一滴两滴,而是已经持续了一段时间,或者间歇性反复发生。现场要补的动作是:用干净白布或滤纸在积液边缘蘸一下,看液体是新鲜流动的还是已经发黏干涸;再看槽底液面有没有明显新旧分层。新鲜积液说明漏点仍在活动,干涸积垢说明漏点可能间歇或已经变化。
第二看支撑件底部结壳。两根纵向圆柱形支撑件底部有厚重浅色附着物,这个位置很关键:结壳长在支撑件下段,说明液体是顺着支撑件外壁流下来的,源头在结壳位置上方,不在槽底。结壳颜色浅、质地厚,通常是液体流出后溶剂挥发、溶质结晶或粉尘黏附形成的。现场要沿支撑件从下往上逐段看,找到结壳从哪一段开始变薄、消失,那一带就是液体附着起始区,漏点大概率在它上方或正对它的位置。
第三看槽壁流挂。右侧槽壁有褐色流挂痕迹,流挂是液体沿壁面下行的路线,方向指向泄漏点的大致高度和那一侧。把流挂顶端和支撑件结壳起始段对照,如果两者高度接近,说明漏液可能来自同一侧上方的连接部位或密封部位。照片没拍到设备铭牌、整体布局、驱动装置和上下游管线,所以不能凭图断定设备用途和漏点位置,只能把这三处痕迹当作“缩小范围”的线索,到现场再补拍整体和连接部位。
动密封排查:机械密封的滴漏怎么核
支撑件上方如果是泵、搅拌器、釜一类动设备,机械密封是首先要核的漏源。判断依据很直接:密封压盖处出现滴漏,滴数超过允许的微量渗漏范围(一般允许每分钟数滴以内),或者发生严重漏液甚至喷涌,介质经密封部位向外部流失;同时密封腔温度上升并出现干摩擦异响,基本可以锁定密封本身有问题。
排查按顺序走,不要一上来就拆:
1. 先记录。用秒表数一分钟滴数,记下泄漏部位和介质状态,是清液、带颗粒还是已汽化。这是后面判断密封损坏程度的基线。2. 查冲洗和冷却。看冲洗管路是否畅通、有没有断流,密封腔压力和温度是否在正常范围。冲洗不足或中断,密封腔积气、汽化,端面会干摩擦,漏量会快速上升。3. 测轴状态。用振动表测泵轴振动,用百分表测轴窜动量。汽蚀或振动过大,端面会周期性分离,漏量时大时小。4. 停机拆检。断电泄压排空后拆密封,看动静环端面有没有磨损、划伤、结垢,弹簧有没有松弛或卡滞,O形圈或波纹管有没有老化、破损、安装压伤。
原因按可能性排:端面磨损划伤或干摩擦最常见,多与冲洗冷却不足、介质含颗粒有关;其次是密封面压力不均或弹簧失效;再是辅助密封老化失效或安装损坏;冲洗量不足或冲洗中断、装配质量欠佳(端面偏斜、压缩量不合要求)、轴窜动量偏大,以及泵汽蚀或振动,同样可能造成泄漏。
静密封排查:法兰连接面的渗漏怎么核
支撑件上方或槽壁流挂对应的位置如果是管道、阀门、泵端口之间的可拆卸连接,法兰面是第二个要核的漏源。法兰密封靠的是成对螺栓均匀压紧垫片,让垫片产生受控变形,填满两片密封面上的微小不平;运行时介质压力、温度和外载产生的分离力,要靠螺栓预紧力平衡住。螺栓力一旦小于分离力之和,垫片最小密封应力保不住,就会渗漏。
现场排查法兰,先看外部痕迹:法兰外圆、螺栓孔附近有没有渗漏印迹,垫片有没有从法兰间隙里挤出来,螺栓有没有锈蚀或松动。然后按顺序核:
1. 看螺栓预紧是否均匀。沿螺栓圆对角交替检查,有没有明显松动的螺母,有没有一侧紧一侧松的痕迹。预紧不均会让垫片受力偏斜,局部应力不足先漏。2. 看垫片状态。垫片老化、压溃、挤出,或者材质与介质温度压力不匹配,都会失去回弹能力。3. 看密封面。法兰密封面有凸面、凹凸面、榫槽面、平面、环连接面等型式,密封面如果有划伤、锈蚀、径向沟槽,垫片填不满,就会沿缺陷渗漏。4. 核工况。工作压力随温度升高会下降,如果实际温度超过垫片和法兰等级允许范围,密封应力会掉下来。照片没拍到铭牌和管线,现场要补记法兰标记上的压力-温度等级、公称直径和螺栓数量,再对照运行参数。
处置顺序:先隔离后拆检,别带压动手
漏点确认后,处置顺序不能乱。
第一步隔离。先停止运行,切断电源,释放压力,并将介质排空。高温、有毒、易燃介质还要做隔离和防爆处理。冲洗管路关闭后严禁空转,这条对机械密封尤其重要,干转几分钟就能把端面烧坏。
第二步按类型处置。机械密封:更换磨损的动静环并配合面研磨,调整弹簧,更换失效的辅助密封;把冲洗量恢复或加大,使密封腔液位与冷却得到保障;重新装配时,将压缩量调到规定范围并确保端面垂直于轴线;汽蚀与振动要一并消除,轴窜动量也要限制。法兰连接:对角交替均匀拧紧螺栓,更换老化或压溃的垫片,清理密封面上的锈蚀和划伤;密封面损伤严重的,按法兰型式更换或修复。
第三步清现场。槽底积液排净,散落碎屑清走;支撑件上的结壳用不损伤母材的方式清除,不要用尖锐工具硬铲出沟槽。清完后保持干燥,方便复检时判断有没有新漏。
验收与复检:什么状态算处理到位
验收不看“感觉不漏了”,看三个硬指标。
一是机械密封泄漏量。恢复到允许的微量渗漏范围,即每分钟数滴以内,压盖处没有连续滴漏和喷冒,密封腔温度回到正常,没有干摩擦声。
二是法兰连接。密封面周围无可见渗漏,垫片没有挤出,螺栓无松动,运行一个温度循环后复查预紧没有明显变化。
三是现场痕迹。槽底不再出现新的积液,支撑件清掉的结壳位置在连续运行后没有重新结壳,槽壁流挂没有新的下行痕迹。如果结壳在短时间内重新出现,说明漏点没找全或者处置没到位,要回到积液、结壳、流挂三处痕迹重新走一遍判断路径。
最后提醒一句:照片只能缩小范围,不能代替现场核实。设备铭牌、总体布置、驱动部分、控制回路以及进出管线等未拍摄到的信息,必须到现场补齐再下结论。