电动机|红色外壳与灰色金属接线盒|接线中:现场实拍判读与处置要点
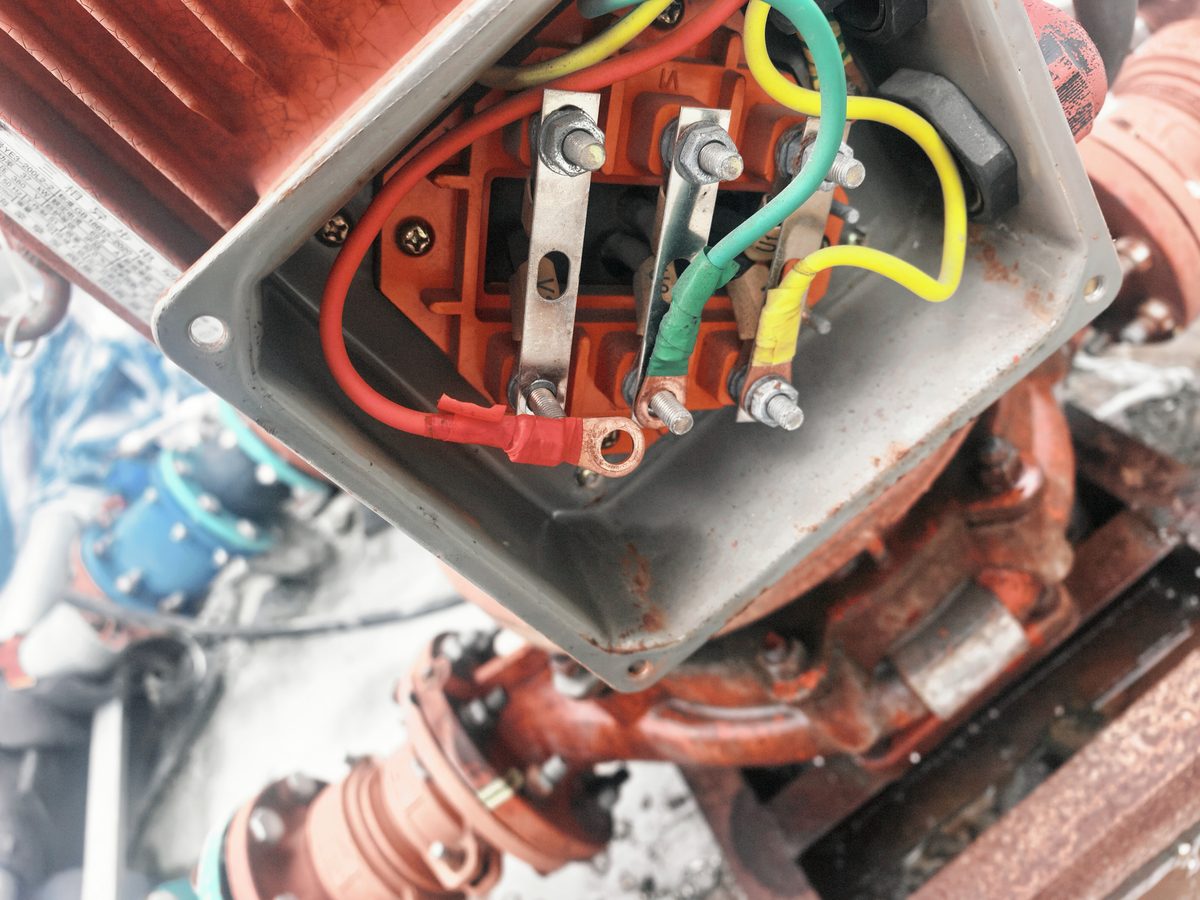
这张照片的信息量不小,但必须先分清哪些能下结论、哪些只能记下来回现场核对:红色散热筋机壳、灰色金属接线盒底座、橙色接线基座、金属接线排和接线柱都在画面里,端子排上能看清 V、W 两个字母;左侧红色导线端头的绝缘套管已经破口、金属接线环露在压接面外,接线柱端头有氧化变色,盒内壁和下方法兰明显锈蚀。这三处就是接线阶段必须先处理掉的活儿——破口端头重做、氧化面清到露铜再压、锈蚀部位除锈防腐,然后才谈送电。送电后的合格线看三条:三相电流与端子温度相互接近、电压不平衡度控制在 10% 以内、机壳温升不超过铭牌绝缘等级对应限值。
一、先划清判读边界:照片里能读的,和读不出来的
现场拿到一张照片,最容易犯的错是“看图说话”,把没拍到的部分补全。这台电机至少有六项内容没有入镜:接线盒盖板,铭牌及其参数(要求完整清晰),接线原理图,接地端子与相应标识,电源侧进线,以及下方被拖设备的整体面貌。
这六项缺失,直接决定了几件事不能做:
· 铭牌字迹不可辨,就不知道绝缘等级、额定电压、额定电流和接法。温升限值、热继电器整定值这些数字,离开铭牌全是空谈,只能现场先想办法把铭牌认出来,或者查设备台账核对。- 没有接线原理图,导线颜色就不能当相序判据。红、绿、黄、黑只是施工方的选线习惯,不同班组、不同年份的活儿颜色规则不一样,凭颜色定相序是给自己埋雷。- 接地端子不在画面里,就不能下“接地不良”的结论,只能把它列成现场必查项。照片里盒内壁锈成那样,接地点到底接没接、压得实不实,必须蹲下去看、用手拽。
反过来,照片能确认的事实也很明确:导线是经金属接线环套在接线柱上、用螺母压接的;下方部件是法兰加螺栓连接;端子排上 V、W 可辨,其余标识需现场核对——三相端子排通常按 U、V、W 排列,但不同厂家排列和标记方式不完全一致,不能因为看见了 V、W 就推定第三相的位置。
二、接线阶段的三处硬伤:怎么认、怎么下手
第一处是左侧红色导线端头的绝缘套管破损、金属接线环外露。判断标准很直接:破口落在压接区根部、裸露的金属超出螺母压紧范围,就算不合格。这种状态的麻烦在于两点,一是裸露导体与相邻相、与盒体之间的爬电距离被压缩,二是潮气和粉尘直接吃到铜面上,时间一长就是氧化发热的源头。处置办法是断电、验电、挂警示牌,把这个端子拆下来,剪掉破损段重新剥线,压接同规格接线环,套热缩管或换新绝缘套管。压接完用手拽一拽,不许有松动;螺母复紧时按对角顺序逐个别上劲,不要一个拧到底再拧下一个,压接面受力不均会翘。
第二处是接线柱端头的氧化变色。识别方法是横向对比——同一排端子里,正常的呈金属本色,异常的发暗、失光,严重的带灰绿色。氧化的直接后果是接触电阻上升,通电后这点电阻就变成一个发热点,热量反哺氧化,越捂越坏。处置时清干净比拧紧更重要:拆开接线环,用细锉或砂布把接线柱端面和接线环两个接触面都清到露金属本色,清理完立刻复装,不要让清出来的新铜面长时间敞着。复装送电带载后,用红外测温仪扫三相端子,同一台电机的三个端子之间出现明显温差,就停下来重做,不要抱着“再跑跑看”的心态。
第三处是盒内壁和下方法兰的锈蚀。看图能看出锈层已经起皮。它影响的是两件事:盒盖密封面的平整度,以及后续拆检时螺栓能不能拧得动。表面锈做除锈加防腐涂层处理即可;如果锈到密封面已经凹凸不平,那就不是刷点漆能解决的,得评估盒体和盖板的密封能力。法兰螺栓锈死的,除锈后按需要更换,别用加长杆硬拧——螺栓断在法兰里,后面是更大的活儿。
顺带一句,红色外壳上那几道横向散热筋,是散热结构也是积灰槽。做接线和送电前检查时,把筋间的积尘一并清掉,别只盯着风扇罩。
三、送电前的检查顺序:一项不过就不合闸
接线完了不等于能送电。按下面这个顺序走,前一项不通过不进下一项:
1. 核对铭牌接法与实测接线一致,Y 接、Δ 接的端子短接片位置要对得上;2. 核对端子标识与接线图一一对应,V、W 已辨,其余端子现场确认;3. 逐个复核螺母压接,金属接线环必须完整落在压接面内,不允许只有半边受力;4. 用兆欧表测绕组对地绝缘,测量前后都要对绕组充分放电;5. 用万用表粗测三相直流电阻,看有无明显断路或三相悬殊;6. 手动盘车,转子应转动自由、无卡滞无异响;7. 清理盒内,金属屑、线头、工具一件不留,再装盒盖;8. 控制回路单独试:按钮触点通断、熔断器完好、接触器线圈电压与额定值相符、热继电器整定到长期运行电流的 1.0~1.2 倍。
顺序不能跳。绝缘没测就合闸、盒内异物没清就装盖,这两条出过的事故不少。
四、送电后不正常,按“先外后内、先电后机”往里查
合闸后电机不转或只嗡嗡响,别反复试。反复合闸试启动会把绕组烧掉,这是硬规矩。排查从电源端往电机端推:先测三相电源电压、看熔断器;再测接触器线圈两端电压和线圈电阻、查按钮触点;再看热继电器是否已动作没复位、整定值是不是偏小;然后断电用兆欧表测绝缘、万用表测三相电阻;最后盘车确认机械侧有没有卡死,联轴器、被拖设备都要过一遍。缺相和低压先恢复供电质量,控制元件坏了换同规格,线圈电压比如 220V 和 380V 不能混。
转起来了但机壳烫手,用钳形表在运行状态测三相电流,先分清是过载、不平衡还是缺相;再测三相电压算不平衡度,偏差宜控制在 10% 以内;机壳与轴承座的温度改用红外测温仪读取,停机后测绕组温度,与同类设备横向比。温升限值按铭牌绝缘等级对:B 级不超过 80 K(约 130 ℃)、F 级不超过 105 K(约 155 ℃)、H 级不超过 125 K(约 180 ℃)。这里要提醒一句,铭牌不清就套不了限值,判断依据不成立,先解决铭牌问题。风道、风扇叶片、罩网一并查,环境温度高、散热间距不足也在原因清单里。
轴承部位有规律的“嗒嗒”“沙沙”声,用听音棒贴联轴节端和风扇端分别辨位,先定是哪一端。滚动轴承部位超过 95 ℃、滑动轴承超过 80 ℃,按异常处理,别等抱死扫膛。停机盘车感受有无卡滞和轴向窜动,拆解后先检查润滑脂是否变稀、发黑,再看滚道是否存在剥落,配合面上有没有跑圈形成的亮痕;变频驱动时,还要查看滚道是否出现电蚀搓板纹。补脂按轴承空腔体积的 1/3~1/2 加,高速场合取小值,加多了搅动发热一样出问题;轴颈配合一般选取 k6/m5,轴承室以 H7 为控制值。
五、处置后的验收:拿什么判定这活儿干完了
接线这一道工序的验收,看的是可测的项,不是“看着挺顺眼”:三相电流相互接近、三相端子温度接近、电压不平衡度在 10% 以内;机壳温升不超过铭牌绝缘等级对应的限值;轴承温度滚动侧低于 95 ℃、滑动侧低于 80 °C;振动按 GB/T 6075.3 对照;热继电器整定在长期运行电流的 1.0~1.2 倍;盒盖复位、密封到位、盒内无遗留物。上述判据分别对应 GB/T 755-2019、GB/T 14711-2025、GB/T 1032-2023 和 GB/T 14048.4-2020 的要求。
安全上只强调三条:拆检前须先切断电源,执行验电并悬挂警示牌,确保不存在残余电压;电机刚停时机壳和轴承座温度很高,等降温再动手,防烫伤;高压大功率设备按《电业安全工作规程》走放电程序。测量绝缘前后对绕组放电这一条,别嫌麻烦省掉。
照片只能定格一个瞬间,判读的功夫在于知道哪些能定、哪些必须回现场量。把这三处端头和锈蚀处理干净,把送电前八项走完,剩下的交给仪表读数说话。