电动机|圆柱形外壳与带键槽的主轴|拆卸中:现场实拍判读与处置要点
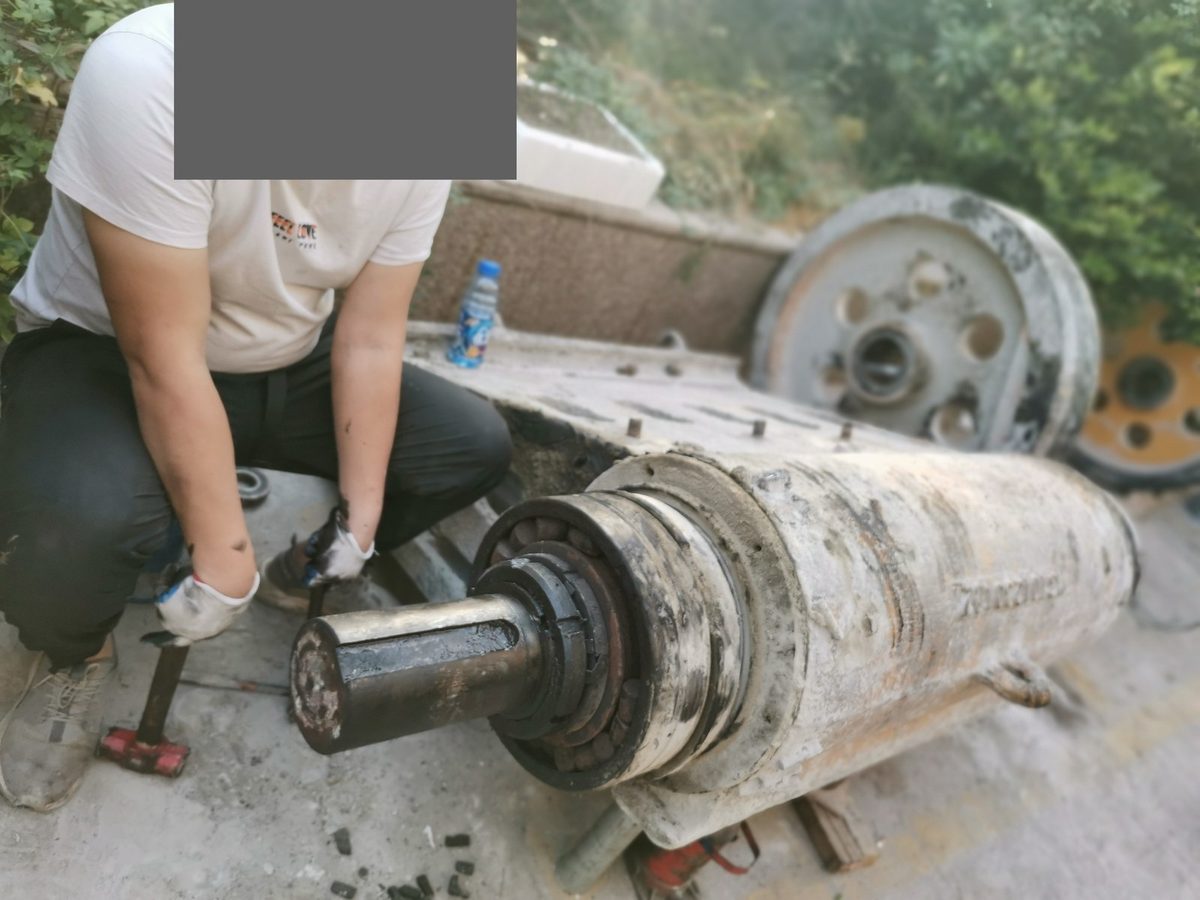
这是一台正在解体过程中的圆柱形外壳电动机,深色主轴端部开有键槽、当前未与任何负载连接。快速判断只需三步:先补齐照片里看不到的信息——铭牌参数、接线盒与电缆、安装基础、非拍摄端外观,这四项没确认之前不做任何结论;再断电挂牌,测绝缘、量线圈电阻、盘车听轴承、查三相电流;最后按顺序解体、除锈、换轴承与润滑脂、复装对中、空载试运行三十分钟监测温度与电流。全机泥污厚重、主轴与端盖锈蚀、拆卸件直接落地、机身仅垫木块未固定,这四点本身就是必须先处置的现场隐患。
一、先划清判读边界:照片里能确认什么
现场实拍能确认的事实只有这些:外壳为圆柱形、表面覆盖大量灰白色泥污、局部锈蚀;主轴带键槽且处于未连接状态;端盖边缘为螺栓固定;可见起吊环与轴承座区域;地面散落着大圆形金属盘、垫片与盖板;设备直接搁在木块上,没有任何固定。
同样要说清哪些不能确认:铭牌及参数被泥污遮挡不可辨,外壳压印文字不可辨,接线盒与电缆连接状态、设备安装基础、另一端的外观都没有进画面。这四项缺失,直接决定了不能凭图判断设备用途、功率等级、电压制式,更不能据此反推它为什么被拆下来。现场最常见的错误,就是看图说话先给一个“肯定是烧了”的结论,然后照着结论去拆,拆到一半发现方向错了,零件已经散了一地。
泥污、锈蚀、散落件、垫木这四项,读的不是故障,读的是工况和现场管理:厚泥污说明粉尘或潮湿环境;主轴与端盖同时锈蚀,说明停机时间不短或者受过潮;拆卸件直接落地且无编号,说明拆解没有做件序管理;整机压在木块上不固定,是明确的倾倒伤人风险。这四条先处置,再谈修。
二、怎么判断:拆卸前按顺序补齐的检查项
顺序不能乱,乱了就是在带电、带载、带隐患的状态下动扳手。
第一步,断电并执行上锁挂牌,这一条没有例外。
第二步,翻控制箱。看接触器、超载器、温控元件有没有异常痕迹,核对各项设定值是否被人改过或已经漂移。很多“电机故障”最后查到是控制侧动作或设定被误调,这一步花十分钟,能省掉一次白拆。
第三步,电气初判。用兆欧表测绕组绝缘,用三用表量线圈电阻,两者必须都做,只看一项容易漏判。同时在三相电源上核对电流是否平衡、是否越过铭牌额定值,电压是否存在不平衡。
第四步,机械初判。手动盘车,感受有没有卡滞、扫膛、周期性的阻滞点;用听音棒或螺丝刀抵在各轴承座上听诊,区分连续摩擦尖啸、周期性敲击和沉闷轰隆这三种不同性质的声音;轴向和径向晃动电机轴,检查旷量。联轴器连接的话,同轴度偏差按不大于0.1mm控制。
第五步,外观记录。锈蚀分布、键槽有无变形或滚键痕迹、端盖螺栓有无滑扣、起吊环是否完好、风扇与风道积尘情况,逐项拍照并记录编号。
这套动作走完,你手里才有一份能支撑解体决策的原始记录,而不是一堆散零件。
三、原因排查:四条线索分开查,别混着猜
电气线索。 绕组故障在拆开后有比较明确的外观特征可以对照:一相或两相对称变黑,指向缺相,缺相多因接触器触头没有吸合到位,或导线接头出现松脱、氧化乃至断开;全部变黑、端部扎带变色发脆,指向过载,过载的来源包括长时间过流运行、频繁启停、接线错误这类情况;局部只有一处炸点,指向匝间,起因多是漆包线破皮或系统内的水分、酸性物质腐蚀;两相相邻位置烧毁,指向相间,与相间绝缘纸未放到位或破损有关;线圈与端盖两处同时发黑,指向地击,本质是爬电距离不足。此外还要留意冷冻油是否碳化、含酸、发臭,系统管路内是否有污黑膜、金属粉末和水分,这些都是系统性污染的证据。
机械线索。 轴承若润滑不到位或已出现磨损,配合紧固件松脱、转子扫膛、联轴器对中不良以及风扇松动,都会以异响和发热的形式表现出来。振动方面还应排查转子积尘与磨损、转轴弯曲、地脚螺栓松脱或基础不稳,以及三相电压不平衡。
负载与传动线索。 如果这台电机带的是输送类负载,皮带跑偏或打滑会让阻力激增并把能量转成摩擦热;滚筒、托辊转动不畅甚至卡死,头部与尾部、刮料器以及导料槽被异物卡住,清扫器压得过紧,减速机齿轮断齿或润滑不良,都会把账算到电机头上。变频驱动时还要核加速时间与V/F曲线设置、供电电压是否偏低。
散热与密封线索。 散热风道堵塞、风扇破损、环境温度高、通风不良;润滑脂加注过量或型号不对、密封圈与油封老化、回油通道被堵、长期在高温下运行,对应的是过热与漏油。
四条线索分开查,各自的证据链是独立的,混在一起猜只会得到“可能是电机坏了”这种没有信息量的结论。
四、怎么处置:从解体到复装的可执行步骤
解体阶段先把件序管理补上。地面散落的大圆形金属盘、垫片、盖板逐一清点、编号、单独装箱,端盖螺栓按位置标记,拆一件记一件。整机不要继续压在木块上作业,垫稳或用支架固定,起吊走起吊环,别在主轴上拴绳。
主轴与端盖的锈蚀要清到位。键槽内部、轴颈表面、端盖止口这些配合面除锈后做防锈处理,键槽要专门检查有无压溃、滚键、变形,配合面拉毛的必须修整,不能带着锈装回去。
轴承按“换同型号高质量轴承、加注适量指定润滑脂”的原则处理,润滑脂型号和加注量按设备要求执行,加多了同样会发热漏油。绕组绝缘不合格的,按烘干或重新浸漆绕制的路径处理,处理后复测绝缘再谈复装。
复装阶段的关键是三个“到位”:地脚螺栓紧固到位、基础与安装水平调整到位、联轴器同轴度校正到位(偏差按不大于0.1mm控制)。带防爆要求的设备,还必须检查防爆紧固螺栓与隔爆面状态,确认隔爆面间隙与温度限值合规后才能投用。
五、验收标准与现场安全红线
验收按这几条卡:空载试运行30分钟,全程监测温度与电流;三相电流平衡且不超过额定值;轴承部位无异常声响、无异常温升;振动复测合格;绕组绝缘复测合格;各紧固件、防护罩、风扇、接线盒盖复位齐全。防爆设备另加防爆性能与隔爆面间隙复核。
安全上记住几条:拆检前必须断电并上锁挂牌;刚停机的电机外壳温度高,触摸前先测温,防止烫伤;一旦出现尖锐摩擦音、撞击声,温度超过限值并冒烟、振动明显,或漏油严重时,第一步永远是停机断电,不是先观察一会儿;不具备专业诊断和拆装条件的,不要强行开机,也不要盲目解体——像照片里这样零件已经落地、参数还没确认的状态,先把信息补齐,比多拧几个螺栓有价值得多。